
Tin Tức, Kiến thức xử lý nước thải
Cách xử lý nước thải nhà máy sữa: Quy trình – Công nghệ – Giải pháp hiệu quả nhất
Nước thải nhà máy sữa chứa lượng lớn chất béo, protein, đường lactose và tải lượng COD, BOD rất cao, khiến việc xử lý gặp nhiều khó khăn nếu không thiết kế đúng công nghệ. Bài viết này giúp bạn hiểu rõ đặc điểm nước thải ngành sữa, vì sao loại nước thải này “khó tính”, đồng thời hướng dẫn chi tiết quy trình xử lý chuẩn chuyên môn, kèm các giải pháp tối ưu dành cho doanh nghiệp đang tìm hiểu.
1. Tổng quan về nước thải nhà máy sữa và yêu cầu xử lý
Nước thải trong ngành sản xuất sữa thường phát sinh từ quá trình vệ sinh thiết bị, rửa bồn chứa, CIP, rửa sàn và rửa chai lọ. Lượng nước thải này chứa nhiều chất hữu cơ dễ phân hủy, dẫn đến nguy cơ phát sinh mùi, vi sinh và gây ô nhiễm môi trường nếu không được xử lý đúng cách.
Do đặc thù tải lượng ô nhiễm rất cao, nước thải sữa cần được xử lý theo QCVN 40:2011/BTNMT hoặc quy chuẩn tương ứng tùy mục đích xả thải.
2. Đặc điểm nước thải nhà máy sữa
Dưới đây là những yếu tố tạo nên mức độ “khó xử lý” đặc trưng của nước thải ngành sữa.
2.1 Nguồn phát sinh chính
Nước thải thường xuất hiện từ các công đoạn:
- Rửa bồn, thiết bị, đường ống sản xuất.
- Hệ thống CIP (Cleaning In Place).
- Vệ sinh sàn xưởng, công cụ, máy móc.
- Nước thải từ làm lạnh, bảo quản, rửa chai – hộp.
Mỗi công đoạn tạo ra một dòng thải khác nhau về nồng độ và lưu lượng, khiến hệ thống cần có bước điều hòa trước khi xử lý sâu.
2.2 Thành phần và tính chất đặc trưng
Nước thải nhà máy sữa thường có:
- BOD/COD rất cao (gấp nhiều lần nước thải sinh hoạt)
- Protein, chất béo, lactose dễ gây tắc nghẽn
- Dầu mỡ động vật nhiều và khó phân tán
- pH dao động theo hóa chất vệ sinh
- Hàm lượng SS (chất rắn lơ lửng) lớn
- Có thể chứa kiềm, axit, chlorine từ hệ thống CIP
Đây là lý do nước thải sữa cần được xử lý theo từng lớp ô nhiễm, không thể “làm đơn giản cho xong”.
3. Vì sao nước thải nhà máy sữa khó xử lý?
3.1 Tải lượng hữu cơ rất cao
Nước thải từ sữa tươi, sữa đặc, bơ hoặc sản phẩm phụ đều chứa lượng lớn chất hữu cơ, dễ lên men. Nếu không xử lý đúng, chỉ sau vài giờ có thể sinh ra mùi mạnh và vi khuẩn phát triển.
3.2 Hàm lượng dầu mỡ lớn
Chất béo kết dính dễ gây tắc bể, đường ống và tạo màng trên bề mặt nước thải, ảnh hưởng nghiêm trọng đến bể sinh học.
3.3 Dòng thải dao động mạnh
CIP xả theo từng mẻ → lưu lượng và pH biến động đột ngột → cần có bể điều hòa để tránh “sốc tải” vi sinh.
3.4 Hóa chất ức chế vi sinh
Một số nhà máy dùng:
Những chất này có thể giết chết toàn bộ hệ vi sinh nếu không trung hòa trước.
3.5 Dễ phát sinh mùi
Khi protein và đường lên men → tạo khí H₂S, NH₃, CH₄ gây mùi nặng.
4. Quy trình xử lý nước thải nhà máy sữa (chuẩn kỹ thuật – hiệu quả cao)
Đây là quy trình đang được áp dụng phổ biến và đạt hiệu quả xử lý cao nhất hiện nay.
4.1 Sơ đồ công nghệ tổng quát
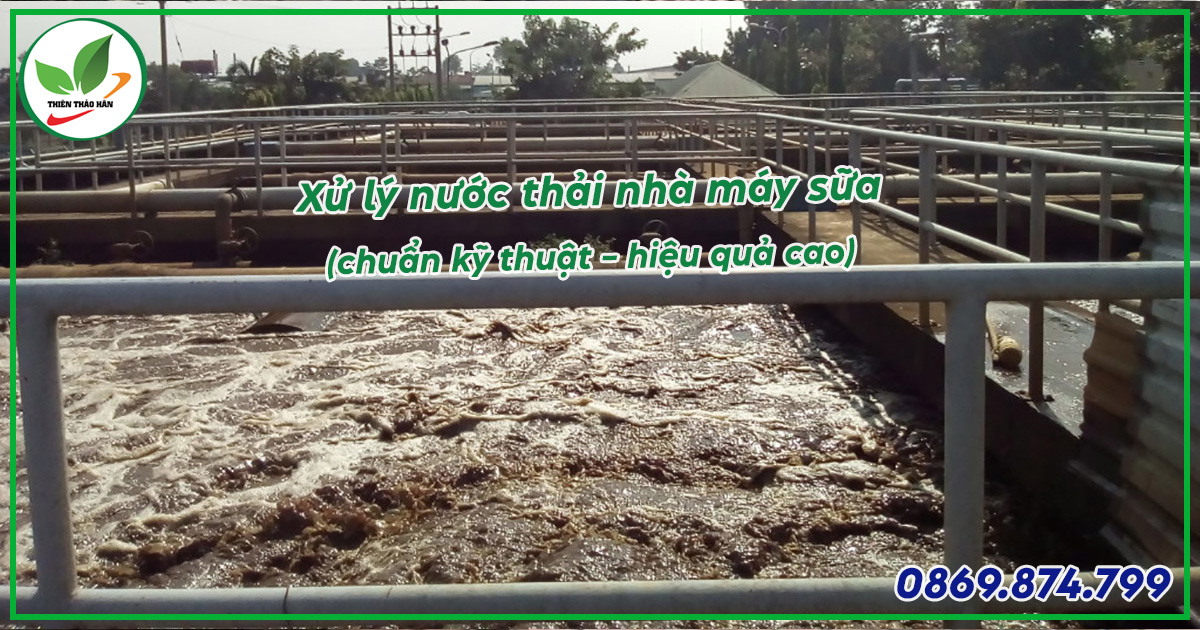
Song chắn rác → Tách dầu mỡ → Điều hòa → Keo tụ – Tạo bông → Lắng I → Kỵ khí (UASB) → Hiếu khí (Aerotank/MBR) → Lắng II → Khử trùng → Xả thải
Quy trình có thể điều chỉnh tùy theo công suất và yêu cầu xả thải.
4.2 Thuyết minh từng công đoạn
Song chắn rác
Loại bỏ rác thô, bao bì, chất cặn lớn giúp bảo vệ hệ thống phía sau.
Bể tách dầu mỡ
Tách chất béo, dầu mỡ động vật (nguồn gây tắc và giảm hiệu suất vi sinh).
Bể điều hòa
Ổn định pH – lưu lượng – nồng độ. Giúp hệ sinh học vận hành ổn định và tránh quá tải.
Keo tụ – Tạo bông
Sử dụng PAC, Polyme để:
- Loại bỏ chất béo
- Giảm SS
- Giảm COD 30 – 40%
- Hạn chế bám dính, đóng váng trong bể sinh học
Xem ngay: Pac trong xử lý nước thải: Cách pha và sử dụng hiệu quả tiết kiệm
Bể kỵ khí (UASB / Anaerobic)
Giai đoạn xử lý mạnh cho tải lượng COD hữu cơ cao.
Hiệu suất có thể đạt 60 – 80%.
Bể hiếu khí (Aerotank hoặc MBR)
- Phân hủy triệt để COD, BOD, Nito
- Công nghệ MBR cho nước đầu ra rất trong, ít bùn, vận hành ổn định
Bể lắng II
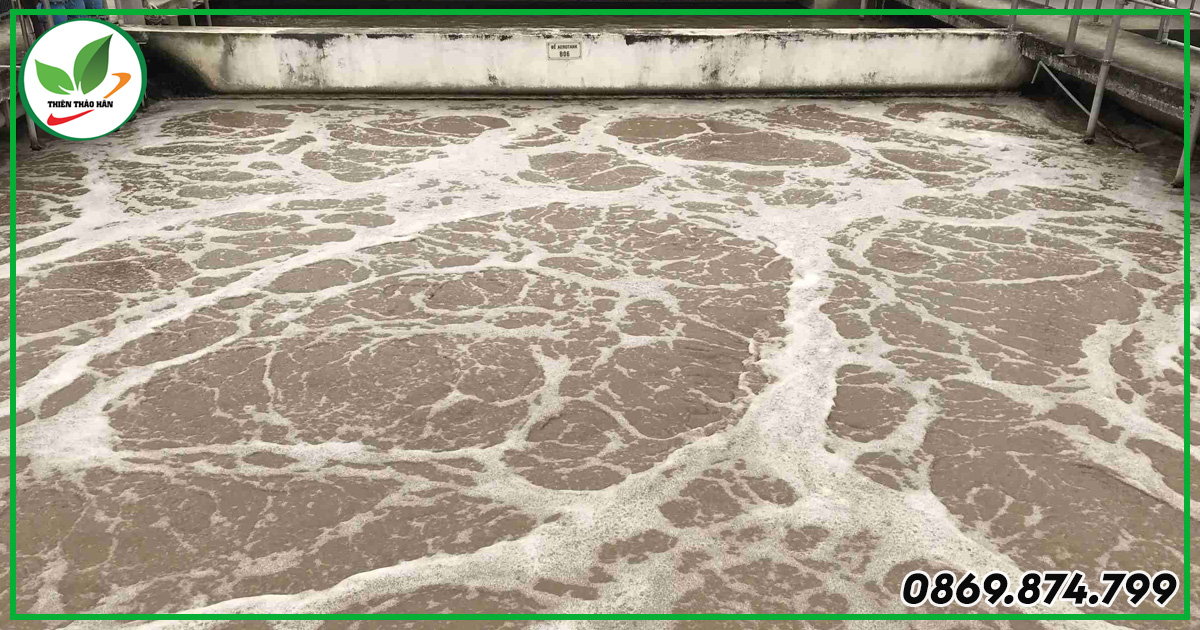
Loại bỏ bùn vi sinh trước khi khử trùng.
Bể khử trùng
Dùng Chlorine, NaOCl hoặc UV. Giúp tiêu diệt vi khuẩn và đạt chuẩn trước khi xả.
5. Chọn công nghệ phù hợp theo quy mô nhà máy
5.1 Nhà máy nhỏ (≤ 50 m³/ngày)
- Nên dùng MBR hoặc Aerotank
- Thiết kế nhỏ gọn, dễ vận hành
5.2 Nhà máy trung bình (50 – 300 m³/ngày)
- Kỵ khí UASB + hiếu khí + keo tụ
- Tối ưu chi phí vận hành
5.3 Nhà máy lớn (> 300 m³/ngày)
- Full kỵ khí – hiếu khí – MBR
- Giảm điện năng, bùn thải và tăng hiệu suất xử lý
6. Các sự cố thường gặp & cách khắc phục trong xử lý nước thải sữa
6.1 Tắc bể do dầu mỡ
Giải pháp:
Lắp bể tách mỡ loại lớn
Bổ sung enzyme phân hủy mỡ
6.2 Vi sinh chết do hóa chất CIP
Giải pháp:
Trung hòa pH trong bể điều hòa
Bổ sung men vi sinh hồi phục hệ vi sinh
6.3 Bùn nổi trong Aerotank
Giải pháp:
Điều chỉnh F/M
Tăng DO hoặc giảm tải lượng
6.4 Mùi hôi từ bể kỵ khí
Giải pháp:
Che kín bể
Dùng hệ thống biofilter xử lý mùi
Nước thải nhà máy sữa có tải lượng ô nhiễm cao, chứa nhiều chất béo, protein và dễ gây sự cố khi xử lý. Vì vậy, lựa chọn đúng công nghệ là yếu tố quyết định. Quy trình tối ưu nhất hiện nay vẫn là tách dầu mỡ – keo tụ – kỵ khí – hiếu khí – MBR, giúp đạt chuẩn ổn định và tiết kiệm chi phí vận hành.
Tham khảo thêm:
Vai trò và tác dụng của polymer trong xử lý nước thải
Polymer Anion (25kg): Giá bao nhiêu? Tác dụng keo tụ trợ lắng


